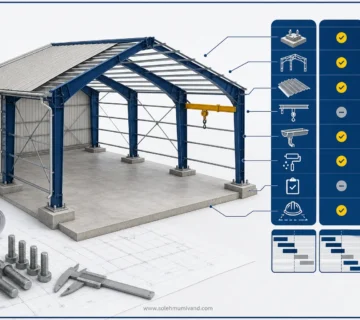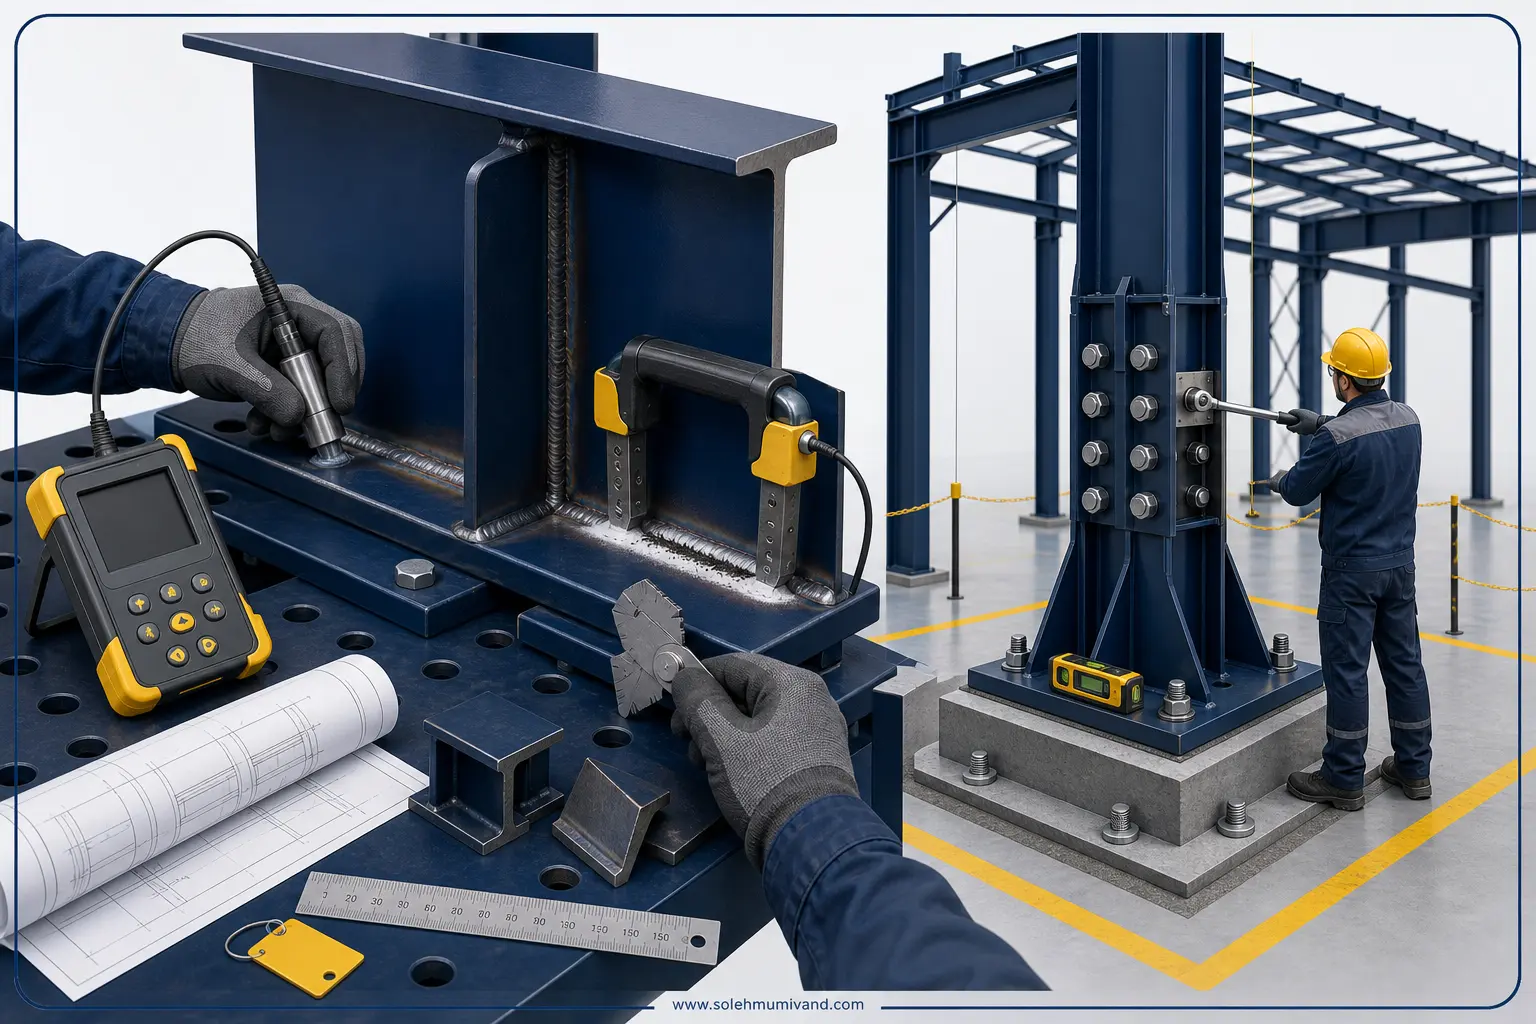
کنترل کیفیت جوش سوله یعنی از پیش از شروع تولید تا بستن آخرین پیچ در سایت، رویههای تاییدشده اجرا و نتیجه هر مرحله مستند شود تا اتصالها مطابق نقشه و مشخصات فنی ساخته و نصب شوند. اگر امروز باید تصمیم بگیرید چه مواردی را در قرارداد بگنجانید، روی این چند محور تمرکز کنید: دامنه آزمونها، تایید WPS و صلاحیت جوشکار، ردیابی متریال و مصرفیها، کنترل ابعادی و مونتاژ آزمایشی، روش سفتکردن پیچها، شرایط جوشکاری میدانی و بسته مستندات تحویلی QC.
دامنه کنترل کیفیت در کارخانه و محل نصب
کنترل کیفیت باید همه نقاط حساس زنجیره ساخت و نصب را پوشش دهد؛ از برش و فیتآپ قطعات تا جوشهای شیاری و گوشه، سختکنندهها، نشیمنها، ورقهای اتصال و الگوی سوراخها، سپس تحویلگیری، قائم و شاغولکردن قابها، اتصالات پیچی و جوشهای میدانی. معیار پذیرش نهایی، همان اسناد قرارداد، نقشههای تاییدشده و رویههای جوشکاری مورد توافق پروژه است.
اگر به تصویری کلی از روند ساخت نیاز دارید، مرور راهنمای جامع ساخت سوله صنعتی میتواند به چیدمان مراحل کمک کند؛ اما کنترل کیفیت هر پروژه باید بر پایه اسناد اختصاصی همان پروژه تنظیم شود.
چه دادههایی برای برآورد QC و برنامهریزی لازم است؟
- نقشههای مصوب سازه و لیست اعضا (نوع اتصال، ضخامتها، طول درزها، موقعیت جوشهای میدانی)
- مشخصات فنی پروژه (کلاس یا سطح بازرسی مورد انتظار، نوع فولاد، پوششها، الزامات رنگآمیزی)
- درصد و نوع آزمونهای غیرمخرب مورد انتظار یا پیشنهادی (VT، PT/MT، UT/RT برحسب نیاز)
- شرایط بهرهبرداری (وجود جرثقیل سقفی، بارهای تکراری، محیط خورنده یا ساحلی)
- برنامه زمانبندی تولید، حمل و نصب و محدودیتهای کاری (شبکاری، دسترسی جرثقیل، تداخل پیمانکاران)
- موقعیت سایت، شرایط آبوهوا و الزامهای ایمنی محلی
- الزامات مستندسازی و قالب تحویل پرونده کیفیت (ITP، گزارشها، نقشههای چونساخت)
مراحل کنترل کیفیت جوش سوله در کارخانه
پیشنیازها و مستندسازی
- تدوین و تایید رویه جوشکاری (WPS) بر اساس مواد و ضخامتهای پروژه
- تایید صلاحیت جوشکاران برای فرآیندهای مورد استفاده
- تهیه برنامه بازرسی و آزمون (ITP) شامل نقاط شاهد/نگهدار، مسئول هر مرحله و مدارک خروجی
- ردیابی متریال: تطبیق گواهی مواد پایه و مصرفی با مشخصات فنی
قبل از جوشکاری
- بررسی برشکاری، پخزنی و تمیزی لبهها؛ عدم وجود رنگ، روغن و رطوبت در ناحیه جوش
- کنترل فیتآپ: گپ و رواداریها، زوایا، استفاده از تجهیزات مهار اعوجاج
- کنترل شرایط حرارتی در صورت نیاز (پیشگرم) و ثبت آن
- شرایط نگهداری الکترود و سیمجوش بر اساس دستورالعمل سازنده
حین جوشکاری
- پایش پارامترها مطابق WPS (شدت جریان/ولتاژ/سرعت حرکت) و ثبت نمونهای
- کنترل دمای بینپاس و ترتیب پاسها برای مدیریت نفوذ و اعوجاج
- تمیزکاری بینپاس و حذف سرباره برای جلوگیری از عیوب تو در تو
پس از جوشکاری و آزمونها
- تمیزکاری نهایی و بازرسی چشمی کامل برای کشف عیوب ظاهری (ترک، حفره، بریدگی کناره، نفوذ ناقص قابل مشاهده)
- اجرای آزمونهای غیرمخرب مورد توافق؛ انتخاب روش به ضخامت، اهمیت عضو و دسترسی بستگی دارد
- در صورت کشف عیب، تعریف محدوده تعمیر، اجرای رویه تعمیر تاییدشده و بازرسی مجدد
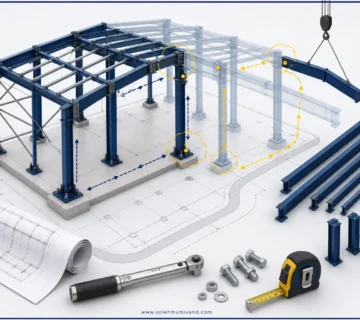
کنترل ابعادی و مونتاژ آزمایشی
- اندازهگیری ابعاد کلیدی، تابیدگی، راستای بال و جان
- تطبیق الگوی سوراخها و تست فیتکردن صفحهها و نشیمنها در حد نیاز برای جلوگیری از عدم انطباق در سایت
- حفاظت موقت لبههای ماشینکاریشده و سطوح تماس پیچها
کنترل کیفیت در محل نصب
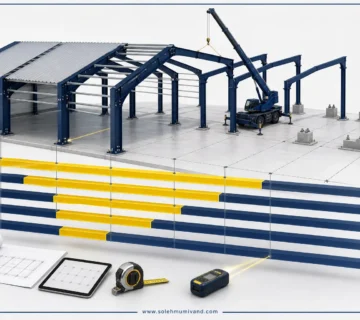
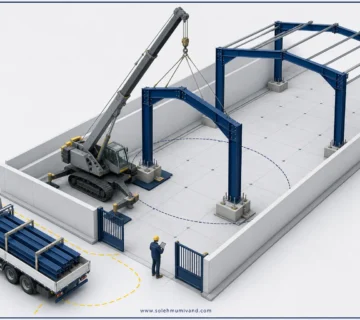
تحویلگیری و جانمایی قطعات
- تطبیق شماره قطعه با لیست بار، بررسی آسیبهای حمل و وضعیت پوششها
- انبارش مناسب: دور از رطوبت و گلولای، حفاظت از صفحات اتصال
نصب و اتصالات پیچی
- اطمینان از تمیزی سطوح تماس و عدم وجود رنگ در محلهای لغزشی یا اصطکاکی طبق مشخصات پروژه
- اجرای روش سفتکردن مورد تایید (مثلاً روش زاویه چرخش یا آچار کالیبره) و ثبت مقادیر کنترل
- علامتگذاری مهرههای سفتشده برای ردیابی و راستیآزمایی
جوشهای میدانی
- محدود کردن جوشکاری میدانی به اتصالات پیشبینیشده در نقشهها
- رعایت شرایط محیطی مجاز برای جوش، حفاظت در برابر باد و باران و کنترل دمای کاری
- استفاده از جوشکاران تاییدشده و ثبت پارامترهای کنترلی منتخب
- بازرسی چشمی و آزمونهای تکمیلی طبق ITP پروژه
تراز، شاغول و همراستایی
- کنترل موقعیت قابها، ارتفاع تکیهگاهها، فاصله مهاربندها و شاغول ستونها با ابزار اندازهگیری مناسب
- تنظیمات نهایی قبل از سفتکاری نهایی پیچها یا بستن جوشهای قفلکننده
حفاظت نهایی و رنگ
- ترمیم پوشش در نواحی جوش یا نقاط آسیبدیده حمل و نصب طبق سیستم رنگ پروژه
- پاکسازی و تحویل تمیز محدوده کار
عوامل هزینهساز و ریسکها
- درصد و نوع آزمونهای غیرمخرب درنظرگرفتهشده برای اتصالات حساس
- ضخامت و نوع فولاد، نیاز به پیشگرم و تعداد پاسها
- دسترسی دشوار به درزها و کار در ارتفاع یا فضاهای بسته
- برنامه زمانبندی فشرده و توقفهای ناشی از همزمانی جبهههای کار
- دوبارهکاری به دلیل مغایرت سوراخها، اعوجاج یا نقص مستندات
- شرایط آبوهوایی سایت و فاصله حمل از کارخانه
خطاهای رایج که هزینه و زمان را میسوزانند
- شروع تولید بدون WPS تاییدشده و صلاحیت جوشکاران
- مخلوطشدن الکترودها یا مصرفیهای نامنطبق با مشخصات پروژه
- جوشکاری روی سطوح آلوده به رنگ، روغن یا زنگزدگی
- بیتوجهی به اعوجاج و ترتیب جوش، که منجر به عدم انطباق ابعادی میشود
- سفتکردن غیرکنترلشده پیچها و فقدان ثبت گشتاور یا روش اعمالشده
- اتکا به اصلاحات میدانی پرهزینه بهجای مونتاژ آزمایشی در کارخانه
تفکیک مسئولیتها در پروژه
- کارفرما: تعیین الزامات کیفیت، تایید اسناد قراردادی، فراهمکردن دسترسی و ایمنی سایت
- طراح سازه: مشخصکردن نوع و سطح اتصال، نیازهای ویژه آزمونها و معیار پذیرش
- سازنده (کارخانه): تولید مطابق نقشه و WPS، اجرای ITP، مستندسازی کامل و تحویل بدون عیب
- پیمانکار نصب: برنامهریزی نصب ایمن، کنترل تراز و اتصالات، ثبت سفتکاری و آزمونهای سایت
- بازرس/کنترل کیفیت: راستیآزمایی مستقل طبق ITP، گزارشدهی و پیگیری رفع مغایرت
- آزمایشگاه یا تیم آزمون: اجرای NDT طبق دستور کار و ارائه گزارش قابل ردیابی
پرسشهایی که پیش از قرارداد باید بپرسید
- دامنه آزمونهای غیرمخرب در کدام اعضا و به چه شکلی اجرا میشود؟
- WPS، برنامه بازرسی و نمونه فرمهای گزارش چه زمانی آماده و تایید میشوند؟
- روش سفتکردن پیچها و نحوه کالیبراسیون ابزار کنترل چیست؟
- چه مدارکی در بسته تحویل کیفیت دریافت میشود و قالب آن چیست؟
- نقاط شاهد کارفرما یا ناظر کجاست و چگونه زمانبندی میشود؟
- رویه برخورد با عیب و دوبارهکاری چگونه مدیریت و مستند میشود؟
چگونه نتیجه راستیآزمایی شود؟
- درخواست و بررسی ITP مصوب با ذکر نقاط شاهد و معیار پذیرش هر مرحله
- دریافت گواهی مواد، لیست مصرفیها و ردیابی آنها تا هر درز یا اتصال
- مطالعه گزارشهای بازرسی چشمی و نقشهگذاری محل آزمونهای غیرمخرب بر روی نقشهها
- کنترل نمونهای گشتاور یا روش سفتکردن پیچها و تطبیق با ثبتهای کارگاهی
- بازبینی مونتاژ آزمایشی یا مستندات کنترل ابعادی پیش از حمل
- تحویل بسته نهایی: نقشههای چونساخت، گزارش آزمونها، تایید رفع عیوب و لیست قطعات
این موارد، ارزیابی اولیه و مدیریتی را ممکن میکند. تایید نهایی مهندسی یا حقوقی هر اتصال باید طبق اسناد پروژه و نظر مرجع ذیصلاح انجام شود.
قدم بعدی چیست؟
اگر در مرحله انتخاب مجری هستید، مشخصات پروژه (نقشهها، لیست اعضا و اتصالات حساس، زمانبندی، الزامات آزمونها و شرایط سایت) را ارسال کنید تا دامنه اجرا و کنترل کیفیت قابل انجام بررسی و قدم بعدی پیشنهاد شود. هدف، شفافیت در تحویل و حذف دوبارهکاری در کارخانه و محل نصب است.